


Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic
Laserschneiden Messing Aviation Edelstahlteile Langes Innengewinderohr Acryl
Toleranz: + / - 0,006 mm ~ + / - 0,01 mm Oberflächenoxidation Keine Grate
Technische Daten: angepasst an die Anforderungen von Zeichnungen und Mustern
Einführung: Professionelle Fabrik zur Verarbeitung von Hardware-Zubehör
Technische Daten: angepasst an die Anforderungen von Zeichnungen und Mustern
Einführung: Professionelle Fabrik zur Verarbeitung von Hardware-Zubehör
Anfrage senden
Beschreibung
Technische Parameter
Produktbeschreibung
1. Teile bearbeiten
2. Nicht-Standard
3. hohe Präzision
4. Edelstahl
5. kurze Lieferzeit
Hafen: Hafen Ningbo / Shanghai
MOQ: 100 Stück
Lieferfähigkeit: 18.000.000 Stück / Monat
Zahlungsbedingungen: T / T, Western Union, Paypal usw.
Verpackung: Standard Exportverpackung
Lieferzeit: 15-25 Tage, abhängig von der Menge
| Artikel | Beschreibung |
| Produktname | Bearbeitungsteil |
| Arbeitsprozess | Stanzen, Tiefstanzen, Biegen, Stanzen, Einfädeln, Schweißen, Gewindeschneiden, Nieten |
| Material | Aluminium, Kupfer, Messing, Edelstahl, Stahl, Eisen, Legierung, Zink usw. |
| Fertig | Polieren; Anodisieren; SchleifenPulverbeschichtung; Vakuumbeschichtung; Nickel, Zink, Zinn, Versilberung etc. |
| Toleranz | 0,01 mm |
| Verpackung | Innere Plastiktüte; Äußerer Standardkarton. |
| Verwendung | Alle Arten von Autos, Maschinen, Haushaltsgeräten, elektronischen Produkten, Elektrogeräten, Schreibwaren, Computern, Netzschaltern, Miniaturschaltern, Architektur-, Waren- und A / V-Geräten, Hardware- und Kunststoffformen, Sportgeräten und Geschenken und mehr |
| Qualitätskontrolle | Durchgeführt von ISO / TS16949: 2002 und ISO14001: 2004 System. |
| Anwendungen | Auto, Motorrad, Industrie, Landwirtschaft, Bergbau, Möbel, Aufzug usw. |
| Bearbeitungsausrüstung | CNC-Fräsen&Amp; Drehmaschine, allgemeines Fräsen&Ampere; Drehmaschine, Schleifmaschine. |
| Datei Format | Solidworks, Pro / Ingenieur, Auto CAD, PDF, JPG |
| Bedienung | Warmer und schneller Reaktionsservice durch das professionelle Export Sales Team mit langjähriger' Erfahrung im Umgang mit Exporten in die USA, nach Europa, Japan und in andere Länder und Regionen. |
| Inspektion | IQC, IPQC, FQC, QA |
Warenpräsentation


Nicht standardmäßige Bearbeitungsteile
Material: Edelstahl
Bearbeitung: CNC-Bearbeitungszentrum, Bohren
1. Vollbearbeitungsdienste:
Bearbeitungsteile, CNC-Bearbeitungsteile, CNC-Fräs- und Drehteile, CNC-Frästeile, CNC-Drehteile, Schleifteile, Stanzteile, Guss- und Schmiedeteile, Montageservice.
2. Verschiedene Bearbeitungsmaterialien:
Teile für die Bearbeitung von Edelstahl, Teile für die Bearbeitung von legiertem Stahl, Teile für die Bearbeitung von Messing, Teile für die Bearbeitung von Bronze, Teile für die Bearbeitung von Kupfer, Teile für die Bearbeitung von Aluminium, Teile für die Bearbeitung von Kunststoff oder vom Kunden angegeben.
3.Finishes:
Eloxieren, Galvanisieren, Polieren, Pulverbeschichten, Schwärzen, Härten, Lackieren und viele andere Behandlungen der Teile.
4. Qualitätssicherung:
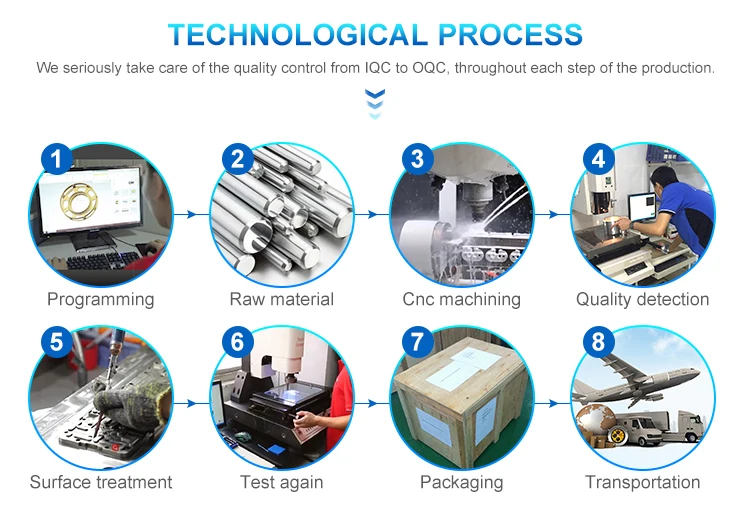
IPQC überprüft jedes Bearbeitungsteil während jedes Schritts. 100% Inspektion vor dem Versand mit Mikrometer, Höhenmesser, Projektormessgerät, Koordinatenmessgerät (CMM) usw.
Jede Disqualifikation liegt bei uns.
5. Vorteile:
Nicht standardmäßiger / standardisierter / OEM / ODM / kundenspezifischer Service
hohe Präzision, Toleranz kann ± 0,006 ~ betragen±0.01mm
Kein MOQ, keine begrenzte Menge
Schnelle Vorlaufzeit
Kann den Standard DIN, JIS, ASTM, AISI, BS, GB erfüllen

Wir haben ein professionelles Ingenieurteam, das kundenspezifische Teile für Ihre Anforderungen entwirft. Außerdem verfügen wir über vorgefertigte Standardformen, mit denen Sie Kosten und Zeit sparen können. Wir bieten ODM / OEM-Service, Produktionsdesign und Formdesign basierend auf Ihren Anforderungen. Stellen Sie sicher, dass alles für Sie in Ordnung ist, indem Sie die Probe vor der Massenproduktion bereitstellen.
Oberflächenbehandlung

EASTEEL ist mit High-Tech-Produktionslinien und Oberflächenbehandlungslinien ausgestattet. Sie können auch die Farben anpassen. Unser Produktionsprozess entspricht der Norm ISO 9001 und einer strengen Qualitätskontrolle.
![Q@~2R~6G01YDJ$O]ARS5L$N](https://www.pride-cnc.com/Content/uploads/2020572095/20200720120052e584557864a84b66ae9d58aa686cb61e.png "Q@~2R~6G01YDJ$O]ARS5L$N")
Unsere Firma


Verpackung
1, Kartonverpackung
2, Holzkiste
3, Plastiktüte
4, als Ihre Anforderungen

Shenzhen Stolz Industrial Co., Ltd.
Tel:+8618666663894
Fax:+86-917-3387002
Mob:+86-755-23699351
Email:Crush@pride-cnc.com
Hinzufügen:Block D, Wissenschaftspark Dianlian, Matian St., Bezirk Guangming, Shenzhen 518106, China
Neuesten Nachrichten
Bearbeitungsplan für das Bohren und Gewindeschneiden von Teilen
Wählen Sie beim Bohren einen Schnellarbeitsstahlbohrer aus, der mit einer speziellen Titanlegierung verarbeitet wurde, und erhöhen Sie die Steifigkeit, indem Sie den Kern verdicken und seine Länge minimieren. Wenn der Kobaltbohrer in 1-1,5 mm gebohrt wird, wird das Werkzeug zurückgezogen, und dann wird das Werkzeug nach dem Bohren zurückgezogen. Zur Verbesserung der Wärmeableitung, der Schmierbedingungen und zur Verringerung der Elastizität. Lassen Sie den Bohrer nicht ohne Vorschub im Loch drehen, um keine Kaltverfestigung zu verursachen. Bei der tatsächlichen Verarbeitung ist der gemessene Lochdurchmesser etwa 0,1 mm kleiner als der Bohrerdurchmesser. Dies ist eine der Eigenschaften von Titanlegierungsmaterialien. Daher kann zum Bohren ein Bohrer mit einem Durchmesser von etwa 0,1 mm verwendet werden, der größer als der Standarddurchmesser ist. Der Mittelbohrer ist vor dem Bohren erforderlich. Beim Tippen kann der Verarbeitungseffekt auf die folgenden zwei Arten verbessert werden
(1) Die Struktur des Zuführhahns verbessert die Steifigkeit des Hahns und verringert die Kontaktfläche mit dem verarbeiteten Material. Die Methode besteht darin, den Kegelkern zu verdicken, die Reibung zwischen den Spänen und der Spanfläche zu verringern, den Spanwinkel des Gewindebohrers auf 8 bis 10 Grad einzustellen, den Gewindebohrungswinkel zu vergrößern und die Spanflöte während der Verarbeitung zu verbreitern, die Breite zu verringern Verwenden Sie für die Randunterscheidung den Sprunghahn usw. Darüber hinaus kann die Spiralnut die Schärfe des Gewindebohrers erhöhen, die Schneidkraft verringern, das Brechen des Gewindebohrers verhindern und die Verarbeitungsqualität verbessern. Es ist förderlich für die Entfernung von Spänen, so dass Titanspäne entlang der Spiralnut zur Außenseite des Werkstücks abgegeben werden können, wodurch ein Stau vermieden wird und die Verarbeitungsbedingungen verbessert werden. Die Flüssigkeit kann leicht in den Schneidbereich gelangen, und die Vorteile der Kühlung und Schmierfähigkeit des Zaumhahns werden verbessert. Während der Verarbeitung wurde bestätigt, dass zufriedenstellende Ergebnisse erzielt werden können, wenn Gewindebohrungen oberhalb von M3 auf dem Bearbeitungszentrum unter Verwendung eines Maschinengewindeschneidgewindebohrers mit einer Spiralnut eingeschraubt werden
(2 Toleranzanforderungen für die Konstruktion des Gewindebohrlochs erfordern Anforderungen an die Durchmessertoleranz des Gewindebohrlochs. Unter der Voraussetzung, dass die Gewindegenauigkeitsanforderungen erfüllt werden, sollte das Gewindebohrloch so weit wie möglich bis zur oberen Differenz des Gewindes verarbeitet werden kleiner Durchmesser. Falls erforderlich, kann das Loch nach dem Bohren gebohrt werden. Um die Toleranzanforderungen beim Bohren von Titanlegierungsmaterialien zu erfüllen, ist ein Bohrer mit einem Durchmesser von etwa 0,1 mm größer als das untere Loch erforderlich, um den Rückprallbetrag und eine Schärfe auszugleichen Zum Bohren des unteren Lochs muss ein Bohrer verwendet werden, um die oberflächenhärtende Schicht des unteren Gewindelochs zu verringern. Beim Gewindeschneiden eines Gewindelochs in der Mitte ist eine schwimmende Gewindebohrzange erforderlich, um den Koordinationsfehler zwischen der Spindel und dem Vorschub auszugleichen Das Ende des unteren Lochs wird vor dem Gewindeschneiden abgeschrägt, um die Genauigkeit des Gewindeschneidens zu verbessern. Wählen Sie eine langsamere Geschwindigkeit, um ein reibungsloses Schneiden zu gewährleisten
(3) Das für Draht und Bohren verwendete Kühlmittel ist das gleiche. Es wird nicht empfohlen, Chlorkühlmittel zu verwenden. Denn beim Schneidprozess zersetzt sich die Schneidflüssigkeit bei hoher Temperatur unter Freisetzung von Wasserstoff, der nach Absorption durch Titan zu Wasserstoffversprödung führt. Gleichzeitig kann Chlor auch eine Hochtemperatur-Spannungsrisskorrosion der Titanlegierung verursachen. Beim Bohren flacher Löcher kann mit elektrolytischer Schneidflüssigkeit tiefe Löcher gebohrt werden. Bei Verwendung von N32-Maschinenöl und Kerosin beträgt das Verhältnis 31,5, und es kann auch vulkanisierte Schneidflüssigkeit verwendet werden. Die Kühlflüssigkeit für die Verarbeitung von Titanlegierungen ist geeignet, um die Lebensdauer von Schneidwerkzeugen zu verlängern. Es ist verboten, Metalle mit niedrigem Schmelzpunkt und deren Legierungen, Legierungen auf Blei- oder Zinkbasis, Legierungen auf Kupfer-Zinn- und Cadmiumbasis für Werkzeuge, Vorrichtungen oder temporäre Befestigungselemente und Titanlegierungen zu verwenden. Die Werkzeuge und Vorrichtungen oder andere Geräte in Kontakt müssen sein sauber und schmutzfrei. Metalle mit niedrigem Schmelzpunkt wie Blei, Zink, Zinn und Cadmium dürfen nicht auf der Oberfläche der verarbeiteten Titanlegierung verbleiben. Wenn Rückstände vorhanden sind, sollten diese sorgfältig mit Flusssäure und Eisensulfatlösung gereinigt werden. Beim Laden und Entladen gereinigter Werkstücke aus Titanlegierungen muss eine Verunreinigung durch Fett und Fingerabdrücke vermieden werden, um Salzspannungskorrosion und Bruch von Werkstücken aus Titanlegierungen zu vermeiden
Beliebte label: Laserschneiden Messing Luftfahrt Edelstahl Teile lange Innengewinderohr Acryl, China, Hersteller, Lieferanten, Fabrik, Großhandel, kundenspezifisch, hergestellt in China
Ein paar
KostenloseDer nächste streifen
KostenloseAnfrage senden
Das könnte dir auch gefallen


